伺服压装机如何重塑精密制造:从能耗结构到工艺能力的实测分析
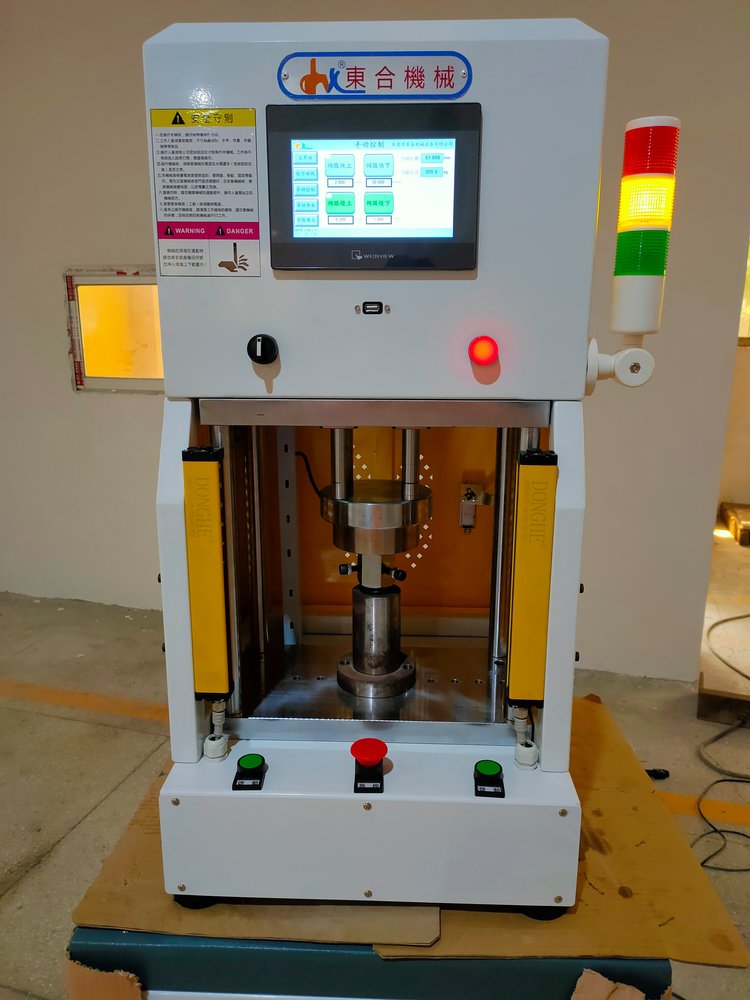
在金属成形与装配环节,压力机的驱动方式正在经历一轮并不张扬但足够深刻的替换。传统液压机依靠异步电机驱动定量泵、通过比例阀调节流量与压力,这一架构的能效瓶颈与工艺柔性上限已被讨论多年。伺服压装机之所以在近五年获得制造业的持续关注,并非概念上的新意,而在于其能耗结构、控制精度与工艺可追溯性在实测数据中呈现出的差异足够明确。本文结合公开行业统计与典型应用场景的采集数据,对这一设备形态的技术经济特征做一梳理。
能耗结构:从"空转损耗"到"按需输出"
传统四柱油压机在连续生产中的电能利用率长期偏低。据中国锻压协会发布的行业能耗调研数据,采用定量泵系统的中小吨位液压机,其有效做功占输入电能的比例通常在25%至35%之间,其余部分主要转化为节流损失与待机空转损耗。伺服压装机通过伺服电机直驱油泵或直接驱动丝杠,取消了溢流与节流环节,电机转速随工艺需求实时调整。多家设备厂商的现场实测显示,在同等压制节拍下,伺服系统的输入功率曲线更接近负载曲线,综合节电率普遍落在40%至60%区间,具体数值取决于工艺中保压时间与空程行程的占比。
这一差异在保压工序密集的场景中尤为明显。以粉末冶金压制为例,保压阶段传统设备仍需维持泵的输出并溢流回油箱,而伺服系统在保压时电机转速趋近于零,仅需补偿泄漏量。对于年运行时间超过4000小时的生产线,电费差额往往在两至三年内即可覆盖设备购置的溢价部分。
工艺能力:位置精度与压力闭环的协同
伺服压装机的核心工艺优势在于对"位置—压力"双参量的独立闭环控制。传统液压机受限于阀控响应速度与油液压缩性,位置重复精度通常在±0.05mm量级;伺服直驱结构配合光栅尺或磁栅反馈,可将重复定位精度提升至±0.01mm以内。这一精度水平直接决定了其在精密轴承压装、电机定转子压合、连接器插针植入等工序中的适用性。
更值得关注的是压装曲线的可编程能力。在汽车零部件行业,变速箱同步器齿套压装、转向节衬套压入等工序对"压入力—位移"曲线有明确的质量判定要求。伺服压装机可在单次行程中设定多段速度与压力阈值,并实时记录曲线数据,与上位系统对接后实现逐件质量追溯。某汽车零部件供应商的产线数据显示,引入曲线判定后,压装工序的在线不良检出率由抽检模式下的不足70%提升至接近全检覆盖,返修成本相应下降。
适用边界与选型考量
伺服压装机并非在所有工况下都优于传统液压机。对于大吨位、长行程、以自由锻造或深拉延为主的粗加工场景,伺服系统的峰值扭矩成本与散热要求会削弱其经济性,此时四柱液压机或液压冲床仍是合理选择。选型时应重点核算三项参数:工艺节拍中保压与空程的时间占比、位置精度要求的量级、是否需要压力曲线追溯。若三项中两项以上指向精密装配或薄板成形,伺服方案的适配度较高;若以重载成形为主,则需审慎评估。
此外,伺服压装机的维护逻辑与传统设备存在差异。伺服电机与驱动器对散热环境与电网质量较为敏感,车间粉尘与电压波动可能影响其长期稳定性。设备厂家在交付时提供的电网谐波评估与散热方案,往往比单纯的吨位参数更值得关注。压力机维修体系也需相应调整,从阀件清洗为主转向电气参数诊断与机械精度校准并重。
结语
伺服压装机的价值不在于替代全部液压设备,而在于将压力机从"力源"重新定义为"可编程工艺执行单元"。在制造业向精密化、可追溯化演进的背景下,这一属性变化的意义可能比节电数字本身更为深远。对于正在规划产线升级的企业而言,以工艺曲线需求反推设备配置,比单纯比较吨位与价格更具决策价值。